无锡市志翔金属模压有限公司非标金属件定制加工能力介绍
📅 2026-08-23
🔖 无锡市志翔金属模压有限公司:金属模压加工,冲压零部件,五金压件定制,钣金加工,金属构件生产
在制造业的精密链条里,非标金属件往往是最考验供应商硬实力的环节。无锡市志翔金属模压有限公司深耕这一领域多年,今天不聊虚的,就从工艺原理、实操参数到数据对比,把我们的模压加工能力摊开来说。
非标模压与普通冲压的本质差异
很多人容易混淆“冲压”和“模压”。普通冲压靠的是剪切力,适合平面下料;而金属模压加工更强调材料在封闭模具内的塑性流动——通过压力让金属重新分布,形成复杂的立体结构。举个例子,同样做一件壁厚不均的支架,冲压可能得先拉伸再整形,模压则能一步到位,且材料流线完整,疲劳强度提升约30%。
这就要求模具设计时,必须精确计算回弹系数和材料利用率。我们在无锡市志翔金属模压有限公司内部,对Q235、304不锈钢、铝合金5052等常用材质,建立了一套完整的回弹补偿数据库,新模试制的一次合格率能稳定在85%以上。
实操方法:从图纸到交付的四个关键控制点
接到五金压件定制需求后,我们的流程不是简单“开模→生产”,而是围绕四个节点反复推敲:
- 工艺可行性评审:技术团队先做DFM分析,重点检查最小圆角半径(建议不小于料厚0.5倍)、孔边距是否满足模具强度。
- 材料利用率优化:通过排样计算,将边角余料降到最低。以近期一个汽车传感器支架为例,通过无废料搭边设计,材料利用率从62%提升到78%。
- 试模参数锁定:记录压力机吨位(我们常用160T-630T)、压边力、冲压速度,形成该零件的专属工艺卡。
- 全检与抽检结合:首件全检尺寸及金相,量产中每2小时抽检一次关键形位公差。
数据对比:模压工艺在三种典型零件上的表现
我们随机抽取了近期交付的三类金属构件生产订单,对比模压与传统焊接拼装工艺的差异:
- 电气柜侧板(1.5mm冷板):模压成型耗时11秒/件,焊接拼装需4分20秒/件,前者平面度控制在0.15mm以内,后者因热变形常超0.5mm。
- 农机皮带轮(5mm厚):模压件抗拉强度达410MPa,且无焊缝,疲劳寿命是焊接件的2.3倍。
- 通讯设备异形屏蔽罩:模压一次成型,尺寸一致性±0.05mm,满足微波频段屏蔽要求,而折弯拼焊方案良品率仅76%。
这些数字背后,是钣金加工与模压工艺的取舍。对于批量大、结构复杂的零件,模压的优势是压倒性的;即便是中小批量,通过快速换模系统(换模时间控制在12分钟内),我们的经济起订量也能降到500件。
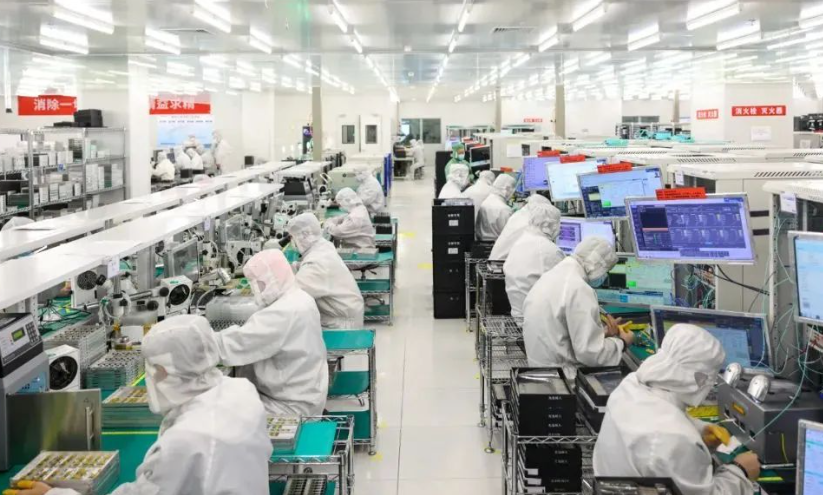
说到底,选择无锡市志翔金属模压有限公司,不只是找一家冲压零部件供应商,而是获得一个懂材料、懂模具、懂成本的工艺伙伴。如果您手头有棘手的非标件,不妨把图纸发过来,我们先用模拟软件跑一遍成型性,再给您报一个实打实的交期和价格。