五金压件定制流程详解:从图纸设计到金属构件批量交付的完整方案
很多采购经理都遇到过这样的困境:图纸明明画得很精密,开模打样也顺利,可一旦进入批量生产,尺寸漂移、毛刺超标、表面划伤等问题接踵而至,交期一拖再拖,成本像滚雪球一样膨胀——问题究竟出在哪里?
答案往往不在图纸本身,而在从“样品”到“量产”之间的工艺断层。单件试制可以依赖老师傅的“手感”,但大批量金属构件生产必须依靠一套稳定、可复制的流程管控。这正是无锡市志翔金属模压有限公司:金属模压加工服务中最容易被低估、却最决定成败的环节。
流程起点:图纸的“可制造性”评审
正规的五金压件定制从来不是拿到CAD就开模。经验丰富的工程师会先做DFM分析——检查折弯半径是否小于材料厚度、冲裁轮廓是否存在尖角、孔边距是否过窄。比如,当冷轧板厚度1.5mm时,最小折弯内径至少应为1.2t(即1.8mm),否则极易产生开裂。这一阶段通过钣金加工数值模拟(如AutoForm),能提前消除80%以上的后续改模风险。
以我们无锡志翔的实际案例为例:某新能源电池支架项目,原设计采用2.0mm铝板深拉伸,DFM评审后建议改为“先冲压预成型+二次整平”工艺,不仅将良率从87%提升至98.5%,还节省了一套整形模具成本约4万元。这一步,就是专业与业余的分水岭。
模具与材料:容易被忽视的“双变量”
进入试模阶段,真正的考验才开始。金属构件生产中,模具材质的选择直接影响寿命与成本。我们常用Cr12MoV或SKD11,经真空淬火后硬度可达HRC58-62,但若材料换成奥氏体不锈钢(如304),由于加工硬化严重,必须改用硬质合金镶件,否则冲头三万次就会崩刃。
同时,卷料的力学性能一致性必须严控。同一牌号SPCC,不同钢厂的回弹系数差异可达±1.5°。因此,志翔在每次批量采购后都会做硬度抽检与杯突试验,确保批次内性能波动小于5%,否则后续冲压零部件的尺寸稳定性无从谈起。
过程控制:不是“检出来”,而是“造出来”
很多工厂的质检靠终检,但那时已产生废品。我们采用SPC(统计过程控制)手段,每2小时对关键尺寸(如孔径、外形公差)进行CPK分析。当CPK值低于1.33时,立即停机调整模具间隙或压料力,而不是等凑满一筐不良品再返工。针对无锡市志翔金属模压有限公司:金属模压加工的高精度工序,我们甚至使用在线激光测径仪,以±0.01mm分辨率实时反馈。
对比来看,传统作坊式加工依赖“钳工修模”,而系统化五金压件定制则依靠数据驱动。以一款3mm厚度的Q235B安装板为例,我们的连续模生产节拍为35次/分钟,日产量可达1.2万件,尺寸偏差控制在±0.05mm内,而一般小厂只能做到±0.15mm,且毛刺高度普遍超过0.1mm标准。
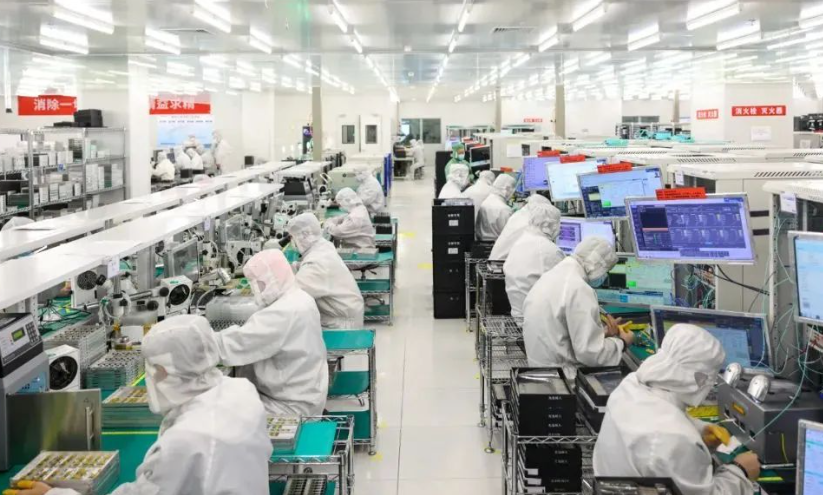
关于金属构件生产的后续处理,同样值得重视。比如去毛刺采用振动研磨还是电解抛光,取决于螺纹孔是否敏感;表面镀锌钝化则要匹配中性盐雾试验时长(通常要求72小时无白锈)。这些细节,决定了最终交付的构件是“能用”还是“耐用”。
在选择合作方时,建议您不要只盯着单件报价。请务必考察其是否具备:①模内攻牙或机械手自动化能力;②材料利用率报告(理想状态应≥85%);③不良率追溯数据库。一家能主动提供PPAP(生产件批准程序)文件的企业,往往比口头承诺“保质保量”的供应商靠谱得多。
无锡市志翔金属模压有限公司深耕钣金加工与冲压领域十余年,从图纸评审到全尺寸检测报告,每一个节点都有明确记录与责任人。若您手头正有精密五金件需要量产,不妨携带图纸或三维模型,与我们工程师做一次免费的可制造性评估——这或许就是您告别“打样成功、量产翻车”怪圈的第一步。