无锡市志翔金属模压有限公司金属模压加工技术解析与工艺优化方向
📅 2026-09-18
🔖 无锡市志翔金属模压有限公司:金属模压加工,冲压零部件,五金压件定制,钣金加工,金属构件生产
在金属成形领域,模压加工的效率与精度直接决定了零部件的交付质量。无锡市志翔金属模压有限公司:金属模压加工,冲压零部件,五金压件定制,钣金加工,金属构件生产——这些核心业务背后,是对材料流动性与模具寿命的持续平衡。
模压成形的力学逻辑
金属模压本质是使板料在模具型腔内发生塑性变形。以Q235冷轧板为例,当压边圈压力设定在12-15MPa时,材料流动应力可控制在380-420MPa区间,既能抑制起皱,又避免拉裂。对于厚度0.8mm以下薄板,需将间隙系数调整至料厚的1.08-1.12倍。
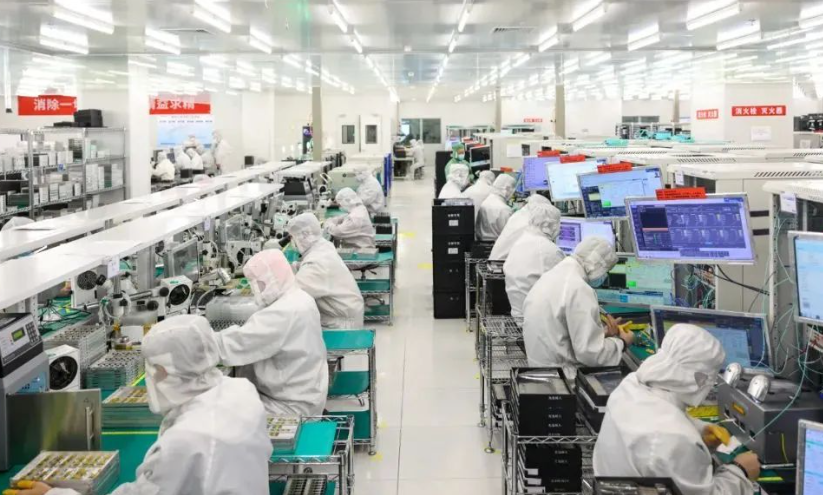
工艺窗口的实操把控
现场调试中,我们通常按以下顺序锁定参数:
- 模具预热:冬季将凹模温度升至45-60℃,减少首件开裂
- 润滑策略:不锈钢件采用氯化石蜡基润滑剂,碳钢件用乳化液
- 速度匹配:液压机下行速度控制在8-12mm/s,过快易导致局部减薄
数据对比:优化前后的差异
以某型汽车支架冲压件为例,优化前模具寿命约8万次,废品率2.3%。调整压边力曲线并改用分区冷却后,模具寿命提升至12.5万次,废品率降至0.7%。对于五金压件定制中的深腔件,回弹补偿角需增加0.5°-1.2°。
钣金加工与金属构件生产往往涉及多工序衔接。无锡市志翔金属模压有限公司在连续模设计中,将送料步距误差控制在±0.03mm内,配合光电保护,使冲压零部件的一致性稳定在IT9级。工艺优化没有终点,只有对变形路径更精准的预判。