金属模压加工与精密冲压的工艺差异及应用场景分析
金属模压与精密冲压,听起来像是同一件事的两种说法,但在实际生产中,它们的工艺逻辑、设备选型和成本结构却截然不同。很多采购方在询价时,往往因为混淆这两者,导致模具开发后才发现精度或效率不达标,白白浪费了时间和预算。
行业现状:高精度需求与降本压力的双重夹击
当前五金制造领域,一个明显的趋势是——**终端客户既要冲压件的尺寸一致性(±0.02mm以内),又要求模具分摊成本尽可能低**。这迫使像无锡市志翔金属模压有限公司这样的专业工厂,必须同时掌握两套工艺体系:一套服务于大批量、高刚性的精密冲压产线;另一套则服务于中小批量、复杂曲面或厚板料的金属模压加工。两者不是替代关系,而是互补关系。
核心工艺拆解:模压与冲压的本质区别
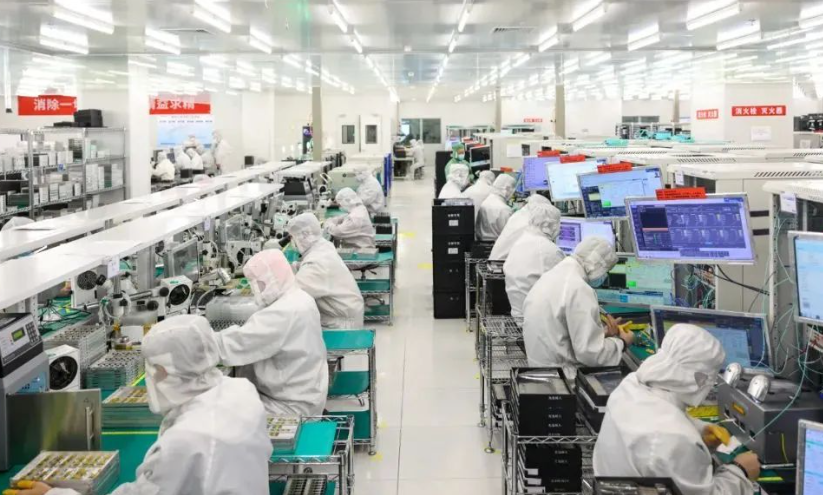
精密冲压,本质上是**高速连续冲裁与塑性变形**的结合,依赖高精度级进模和高速冲床(每分钟可达200-600次),适合平板类、薄壁类(厚度≤3mm)的零件,比如电机定转子、连接器端子。而金属模压加工,更侧重于**液压或机械压力下的体积成形**,对厚度5mm以上的板材、或者需要拉伸、墩粗、局部增厚的工件有天然优势。以我们为某工程机械客户生产的厚壁法兰为例,采用模压工艺后,材料利用率从冲压的65%提升至82%,且内部晶相组织更致密。
具体到选型,可以遵循以下原则:
- 看厚度:>3mm优先考虑模压,≤3mm且形状规则优先冲压。
- 看批量:年需求量<5万件,模压模具成本低(仅为级进模的1/3~1/2);>20万件,冲压的摊销优势更明显。
- 看形变:深度拉伸或变薄拉伸,模压的压边力控制更灵活。
选型指南:从图纸到交付的四个判断维度
作为一家同时具备钣金加工与金属构件生产能力的工厂,我们建议客户在图纸阶段就明确工艺路线。首先,确认材料的屈服强度——高强度钢(如DP780)在冲压时回弹难控,模压反而能通过保压工序消除残余应力。其次,评估公差等级:冲压能稳定保证IT7级精度,而模压通常为IT9-IT10级,但胜在**表面粗糙度低(Ra0.8)且无划伤**。最后,别忽略毛刺方向,模压件的塌角更小,对后续焊接工序更友好。
应用前景:轻量化与多品种小批量催生新需求
随着新能源汽车电池托盘、光伏支架连接件等产品更新迭代加速,市场对五金压件定制的需求正从“单一冲压”转向“模压+精整+机加工”的复合工艺。无锡市志翔金属模压有限公司近期为某储能客户开发的散热底板,正是采用模压预成形再精压的方案,将平面度控制在0.05mm以内,同时避免了冲压产生的微裂纹。未来,具备快速换模能力的模压设备配合自动化上下料,将在多品种生产中发挥更大价值。
说到底,没有最好的工艺,只有最合适的选型。了解两者的边界,比盲目追求高精度或低成本更重要——这正是我们作为金属模压加工服务商最想传递的经验。