无锡市志翔金属模压有限公司金属模压加工精度控制技术要点解析
金属模压加工的精度控制,从来不是单一环节的事。从模具设计到材料回弹,任何一个变量失控,都会让冲压零部件在尺寸检测台上现出原形。无锡市志翔金属模压有限公司在多年五金压件定制实践中,总结出一套务实可行的精度管控路径,这里与同行做个交流。
一、模具补偿设计与回弹预判
模具是精度的源头。我们在设计阶段就引入回弹补偿系数,针对不同板材厚度(0.5mm-12mm)和抗拉强度,预设反向变形量。例如,对SPCC冷轧板,回弹角通常控制在0.5°以内,但高强钢需放大到1.5°-2°。这套数据库来自上千次试模积累,而非依赖理论公式。
- 按材料屈服强度分档设定补偿值
- 对折弯半径小于板厚的部位做二次精修
- 每批次首件必须全尺寸扫描比对
这样做的好处是,钣金加工过程中,即使批量生产5000件,尺寸波动也能稳定在±0.05mm内,避免“首件合格、后续漂移”的常见毛病。
二、冲压速度与润滑的动态调节
冲床的每分钟冲次不是越快越好。在加工1.5mm以上不锈钢时,我们通常将冲压速度控制在30-45次/分钟,并配合粘度指数适中的冲压油。速度过快会导致模具温度升高,热膨胀直接改变间隙值,进而影响金属构件生产的毛刺高度。更关键的是,润滑剂涂布量必须随季节调整——夏季挥发快,冬季黏度大,否则拉伤率会上升0.3%左右。
这一点在精密接插件、汽车支架类冲压零部件上尤为明显。我们曾遇到某批次产品毛刺突然超标,排查后发现是车间温度骤降导致油膜变厚,调整油品型号后问题即刻消除。
三、在线检测与过程能力指数(CPK)
精度不是检出来的,但必须用数据盯住。车间每台冲压机都配备在线SPC采样点,每2小时抽测5件关键孔径与轮廓度,实时计算CPK值。当CPK低于1.33时立即停机调模,而不是等终检发现问题。以我们常做的一款电机外壳为例,其安装孔位置度公差为±0.08mm,通过这套机制,废品率从0.8%压到0.15%以下。
- 首件确认(含轮廓度、断面光亮带比例)
- 巡检间隔按模具寿命递减(新模2h,旧模1h)
- 末件对比,反向验证模具磨损曲线
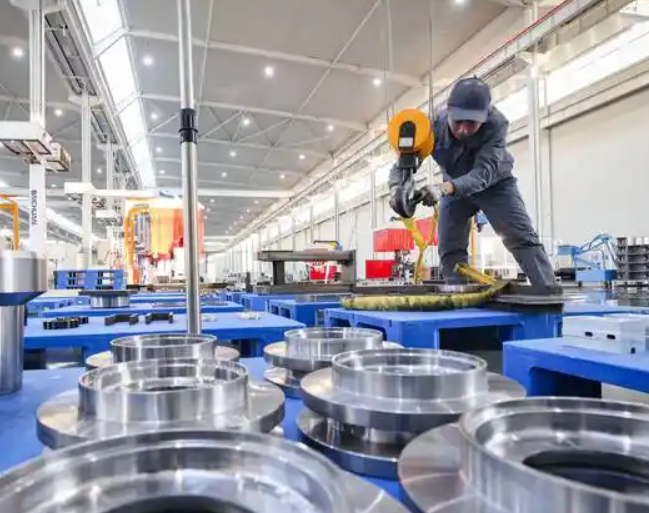
无锡市志翔金属模压有限公司在承接各类复杂五金压件定制订单时,还会对模具镶块采用慢走丝加工,确保型腔表面粗糙度Ra≤0.4μm。这样冲出来的零件,不仅尺寸准,而且断面纹理均匀,后续攻牙或铆接时不易崩裂。
精度控制的本质,是对材料、设备、模具三者关系的持续校准。没有捷径,但把上述要点落到每个工位上,金属模压加工的良品率就能稳定在98%以上。如果您手头正好有尺寸要求苛刻的钣金加工或金属构件生产需求,不妨直接来厂里看看我们的检测流程——眼见为实。