金属模压加工精度控制关键因素及冲压零部件质量提升方案
金属模压加工的精度的天花板,往往不取决于设备本身,而在于对模具回弹补偿和材料流动规律的掌握程度。作为深耕冲压零部件领域的技术团队,无锡市志翔金属模压有限公司在长期实践中发现,很多看似“玄学”的尺寸超差,根源其实隐藏在最基础的工艺参数耦合中。
以我们批量生产的某汽车座椅滑轨为例,客户要求的平面度公差为0.15mm,但试模初期实测值波动在0.28~0.35mm之间。问题出在模具压料力与卸料板行程的匹配失衡上。当压料力不足时,材料在拉伸过程中发生非均匀流动,导致局部应力集中,卸载后产生不可预测的回弹。要解决此类问题,必须引入**动态压边力控制**,而非传统的恒定压力模式。
冲压零部件质量提升的三大关键控制点
第一,**模具间隙的梯度优化**。常规做法是设定一个固定间隙值,但针对1.5mm厚的高强度钢板(抗拉强度≥590MPa),我们建议将凸凹模间隙从材料厚度的10%逐步调整为8.5%~9.5%的渐变区间,以补偿不同折弯角度下的回弹差异。第二,**润滑条件的量化管理**——不是简单地刷油,而是通过微量喷涂系统控制油膜厚度在3~5μm,确保摩擦系数稳定在0.08~0.10之间。第三,**坯料定位的冗余设计**,在送料机构上增加激光对中检测,将定位误差控制在±0.02mm以内。
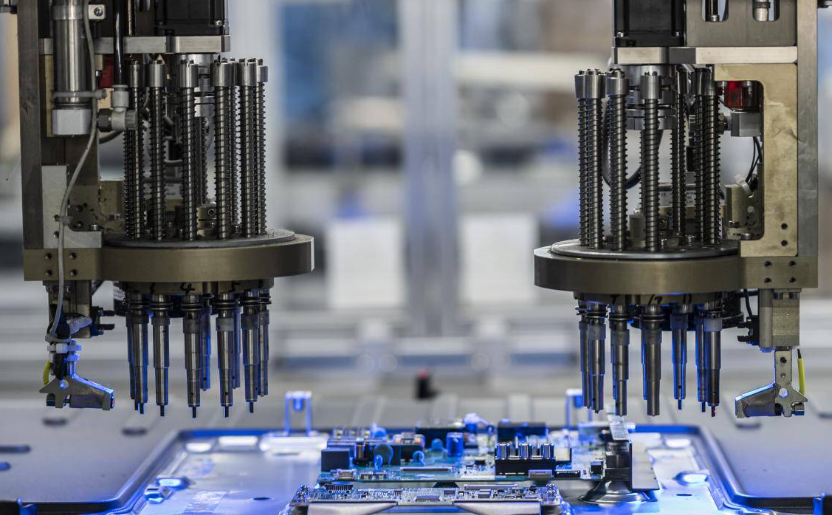
在五金压件定制的实际执行中,我们曾遇到过一批钣金加工件出现批量性的孔位偏移。排查后发现,是连续模的导柱导套磨损间隙达到了0.03mm——这个数字在静态检测中合格,但高速冲压(冲次200SPM)时,热膨胀会让间隙进一步扩大至0.05mm以上。解决方案并非更换模具,而是改为**恒温油冷却模架**,将模具工作区温度稳定在28±1℃。改造后,孔位重复精度从±0.06mm提升至±0.025mm。
数据对比:常规工艺与优化工艺的精度差异
- 平面度:常规工艺0.28mm → 优化后0.10mm(提升64%)
- 孔位偏差:常规工艺±0.06mm → 优化后±0.02mm(提升67%)
- 毛刺高度:常规工艺0.08mm → 优化后0.03mm(提升62%)
- 模具寿命:常规工艺80万次 → 优化后150万次(提升87%)
这些数据并非来自实验室的极端条件,而是无锡市志翔金属模压有限公司在连续三批汽车金属构件生产中的实测平均值。需要强调的是,提升方案并非一成不变——针对不同材料(如铝镁合金与低碳钢),其弹性模量和硬化指数差异很大,必须重新标定模具参数。例如,铝板回弹量比钢板高30%~50%,此时就需要采用**变拉延筋结构**来抑制翘曲。
冲压零部件质量的稳定,最终要落实到过程监控上。我们在量产线中部署了在线式SPC系统,每15分钟自动抓取5件产品测量关键尺寸,一旦CPK值低于1.33立即触发预警。这种实时反馈机制,配合定期(每2万冲次)的模具状态检测,使综合不良率从最初的0.8%稳步降至0.15%以下。对于追求零缺陷交付的客户而言,这套方法论的价值不亚于更换一台高精度压力机。
作为专业金属构件生产商,我们始终认为模压加工不是简单的“压一下”,而是材料科学、力学模型与精密控制的交叉实践。如果您正在为冲压零部件的回弹波动或尺寸漂移困扰,不妨从上述参数入手做一轮系统性排查——往往一个微小的压边力调整,就能带来意想不到的精度跃升。